Slovenski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Od oblikovanja do nalaganja: šest kontrolnih točk pri pregledu steklenic
Steklenice se lahko pokvarijo na načine, ki jih je zlahka spregledati. Lasna razpoka na vratu. Čip v ustih, ki postane viden šele, ko je nameščeno zapiralo. Šiv kalupa, ki je videti kot senca, dokler steklenice ne prislonite ob svetlobno škatlo. Takšne napake lahko zapustijo linijo oblikovanja neopažene in se pokažejo šele pozneje, v fazi polnjenja ali pakiranja, ko je njihovo popravljanje dražje.
Kar stoji med tema stopnjama, ni en sam inšpekcijski pregled, temveč zaporedje pregledov, postavljenih vzdolž poti proizvodnje in pakiranja. Vsak ček ima drugačen namen. Naslednje zaporedje odraža inšpekcijski postopek, ki se uporablja pri HYT Packaging, in splošne prakse nadzora kakovosti med proizvajalci steklene embalaže: ročni vizualni pregled, samodejni strojni pregled, pregled s pomočjo svetlobe, testiranje trdnosti in učinkovitosti, pregled pred pakiranjem in ponovni pregled pakiranih kartonov pred odpremo.
Zaporedje je pomembno toliko kot posameznik preverja. Pregledi videza in dimenzij potekajo med premikanjem steklenic skozi proizvodnjo; testiranje trdnosti se izvaja na vzorcih; dekoracija se oceni po površinski obdelavi; pregled kartona pa se izvede po tem, ko so steklenice zapakirane. Steklenica lahko prestane eno stopnjo in ne uspe drugo, zato ne smemo izpustiti nobenega pregleda ob predpostavki, da bo poznejše preverjanje odkrilo vsako zgrešeno napako.
Merila sprejemljivosti so bistveni del sistema nadzora kakovosti. Vpletene strani se morajo dogovoriti o tem, kdo določa merila, katere tolerance veljajo in kateri odobreni vzorec služi kot referenca. Za večino projektov je treba te zahteve dokumentirati v specifikacijah naročila, preden se začneta orodja in proizvodnja. Pozneje izvedene spremembe lahko povečajo stroške razvoja in vplivajo na časovne razporede dostave.
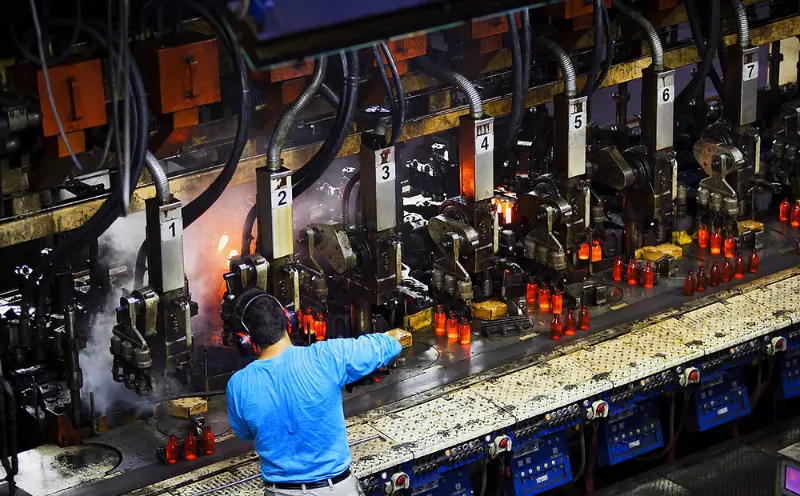 1. Ročni pregled
Izurjene oči, ki še vedno delajo ob strojih
Ročni pregled ostaja pomemben del nadzora kakovosti steklenic. Celo v tovarnah, ki so opremljene s sistemi za nadzor kamer in laserskimi merilniki, inšpektorji še vedno pregledujejo steklenice posamezno na koncu tekočega traku. Nekatere napake je težko prepoznati s fiksnimi pravili zaznavanja, vključno s praskami, ki postanejo vidne samo pod določenimi koti, rahlo neenakomernimi robovi in šivi plesni, ki niso bili popolnoma odstranjeni.
Pregled se osredotoča na pet glavnih področij: usta, vrat, ramena, telo in dno. Vsako področje ima različne potencialne napake. Neokroglo ustje lahko prepreči pravilno prileganje zapirala. Okrog vratu se lahko med polnjenjem razvije v razpoko. Deformirano dno lahko povzroči nestabilnost steklenice na paleti ali na dovodu polnilne linije. Inšpektorji ocenijo, ali vsaka steklenica izpolnjuje fizične in funkcionalne zahteve, opredeljene v njeni specifikaciji.
Ročni pregled zagotavlja tudi raven presoje, ki je avtomatizirana oprema ne more v celoti nadomestiti. Izkušeni inšpektorji, ki skozi čas delajo z istim dizajnom steklenic, lahko prepoznajo spremembe, preden se pojavijo v statistiki zavrnjenih izdelkov. To lahko vključuje razlike v prepustnosti svetlobe skozi steklo, razlike v lastnostih upravljanja ali subtilne spremembe v obliki ramen. Takšna opažanja se morda ne pojavijo vedno v uradnem nadzornem načrtu, lahko pa pomagajo pri prepoznavanju nastajajočih proizvodnih težav.
Ta stopnja tudi pomaga preveriti, ali se pisne specifikacije ujemajo z dejanskim videzom končnih steklenic. Risba lahko definira sprejemljivo velikost čipa, vendar ne more v celoti prikazati, kako viden bo ta čip na končni steklenici. Inšpektorji in stranke lahko to učinkoviteje ocenijo s skupnim pregledom fizičnih vzorcev in potrditvijo dogovorjenih standardov videza.
Kaj ujame:Vidne napake v videzu in izdelavi, ocenjene glede na odobren vzorec in dogovorjene specifikacije izdelka.
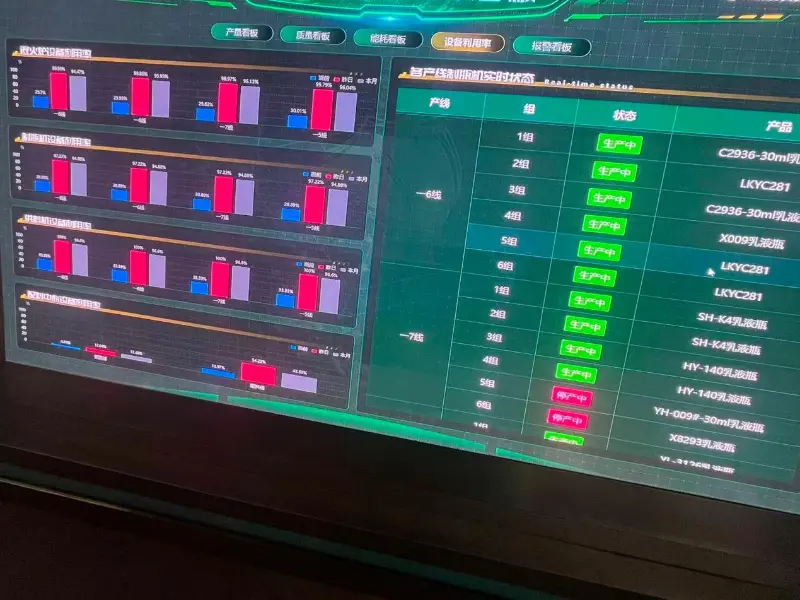
2. Avtomatski pregled stroja
Doslednost pri hitrosti linije
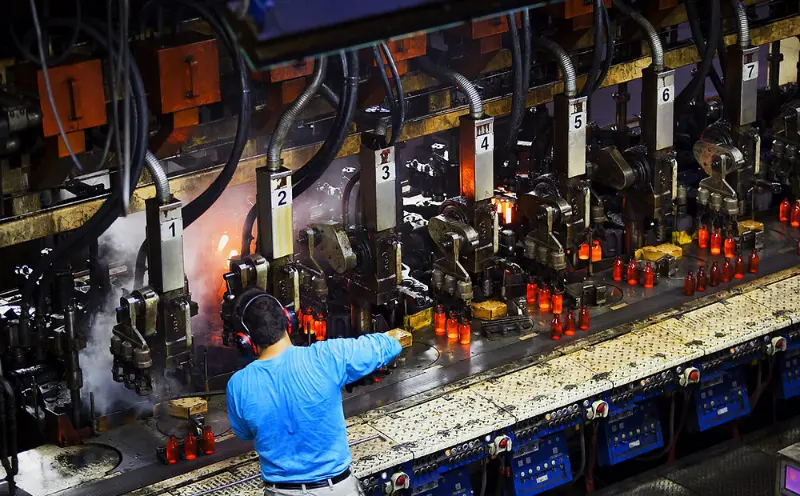
Kjer ročni pregled zagotavlja človeško presojo, samodejni strojni pregled zagotavlja ponovljivost. Kamera in senzorske postaje preučujejo značilnosti, za katere so bile konfigurirane, vključno z dimenzijskimi tolerancami, zaključkom ustja, napakami na bočnici in dnu, razpokami in nepravilnostmi oblikovanja. Vsaka steklenica je ovrednotena glede na enake pragove zaznavanja v celotni proizvodni seriji.
Okvarjene steklenice se na splošno samodejno zavrnejo in preusmerijo s tekočega traku, preden se premaknejo v naslednjo stopnjo proizvodnje. To pomaga preprečiti, da bi okvarjena steklena embalaža prišla do območja pakiranja, kjer bi počena steklenica lahko poškodovala sosednje steklenice in okoliško škatlo.
Vendar pa je sposobnost zaznavanja inšpekcijskega stroja odvisna od njegovih senzorjev, algoritmov in konfiguracije. Okvara zunaj definiranih parametrov zaznavanja lahko gre skozi sistem, prestroge nastavitve pa lahko povzročijo nepotrebne zavrnitve. Iz tega razloga je strojni pregled najbolje razumeti kot nadzorovan postopek pregledovanja in ne kot zagotovilo, da bo odkrita vsaka morebitna napaka.
Proizvodne linije lahko uporabljajo več kontrolnih postaj za pokrivanje različnih značilnosti steklenic. Njihova skupna učinkovitost je še vedno odvisna od zmogljivosti opreme, občutljivosti zaznavanja in konfiguracije linije. Posledično lahko dve tovarni, ki uporabljata podobne inšpekcijske postopke, dosežeta različne rezultate odkrivanja in zavrnitve.
Kaj ujame:Dimenzijske in strukturne napake pri hitrosti proizvodnje, ovrednotene glede na vnaprej določene pragove zaznavanja stroja.
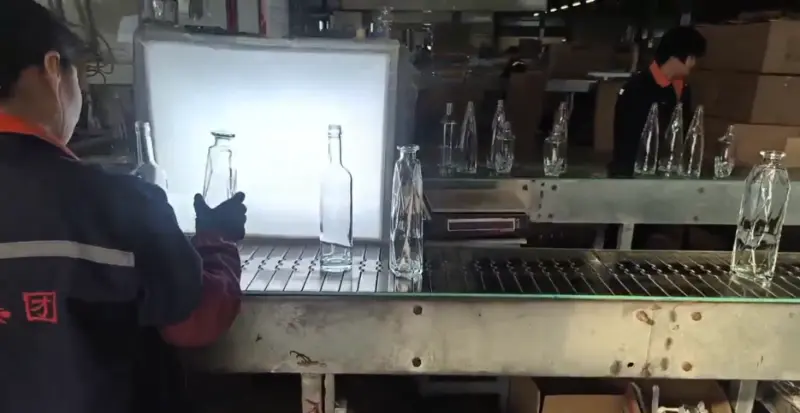
3. Vizualni pregled s pomočjo svetlobe
Kaj svetlobna škatla naredi vidno
Nekatere napake na steklu je lažje prepoznati pod nadzorovano osvetlitvijo. Ko prozorno steklenico držite na svetlem ozadju, postanejo bolj očitne značilnosti, ki jih je morda težko videti pri običajni tovarniški razsvetljavi. Sem spadajo mehurčki v stekleni steni, kamni in tuji vključki, drobne razpoke, ki segajo od dna, neenakomerna porazdelitev stekla in valovitost površine, ki lahko vpliva na videz končne steklenice.
Metoda nadzora je dobro uveljavljena, vendar je treba opredeliti merila sprejemljivosti glede na predvideno uporabo. Velikost mehurčkov, količina, lokacija, vrsta vključitve in pragovi vidnosti se lahko med projekti razlikujejo. Na primer napake, ki so opazne na prosojnicisteklena steklenica za alkoholne pijačeje lahko manj opazen na steklenici z barvo v spreju, glazuro ali vgraviranim okrasjem.
Pregled s pomočjo svetlobe ima tudi omejitve. Napake, ki se nahajajo globoko v notranjosti steklene stene ali so poravnane vzporedno z vidnim kotom, je lahko težko zaznati. Dodaten pregled stroja ali destruktivno testiranje vzorcev je morda potrebno, kadar te napake predstavljajo posebno tveganje.
Iz tega razloga morajo merila sprejemljivosti temeljiti na tem, kar lahko inšpekcijska metoda dejansko preveri, in ne na nerealnem pričakovanju popolne preglednosti. Zahteva, ki je ni mogoče dosledno preverjati z vizualnim pregledom, lahko postane vir nesoglasja med prevzemom izdelka.
Kaj ujame:Jasnost, preglednost, notranji vključki in kakovost površine, ocenjeni pri nadzorovani svetlobi glede na dokumentirane omejitve.
4. Testiranje trdnosti in učinkovitosti
Ali steklenica preživi to, kar se zgodi, ko je napolnjena
Videz je le en del kakovosti steklenice. Steklenica, ki je videti pravilna, vendar ne uspe pod pokrovom, v pasterizatorju ali na dnu zložene škatle, je še vedno neprimerna za predvideno uporabo. Testiranje učinkovitosti pomaga oceniti ta tveganja, preden izdelki dosežejo stopnje polnjenja in distribucije.
Med preskušanjem je določen vzorec izpostavljen določenim mehanskim obremenitvam, notranjim tlakom ali temperaturnim spremembam. Rezultati se nato primerjajo z merili sprejemljivosti, določenimi za zasnovo steklenice in njeno predvideno uporabo.
Štiri kategorije testiranja pokrivajo številne skupne zahteve, čeprav so lahko vključene dodatne metode, ko jih aplikacija zahteva.
| Testna metoda | Kaj meri test |
|---|---|
| Testiranje navpične obremenitve ali kompresije | Kolikšno silo navzdol lahko vzdrži steklenica v določenih preskusnih pogojih. |
| Testiranje notranjega tlaka | Odpornost na notranji pritisk, zlasti za steklenice, namenjene za shranjevanje vsebine pod pritiskom. |
| Testiranje toplotnega šoka | Odpornost na hitre temperaturne spremembe pod določenimi preskusnimi pogoji. |
| Drugi določeni preskusi delovanja | Dodatne mehanske zahteve ali zahteve, specifične za uporabo, določene v naročilu. |
Izbira preskusnih metod je odvisna od zasnove steklenice, specifikacij stekla, predvidene uporabe in veljavnih meril sprejemljivosti. Vsaka steklenica ne zahteva enake kombinacije testov.
Rezultati testiranja se nanašajo na pregledane vzorce, namesto da bi avtomatično certificirali vsako steklenico v proizvodni seriji. Velikost vzorca in izbor sta pomembna dela metode testiranja. Prehodni vzorec zagotavlja informacije o proizvodnem procesu in testiranih izdelkih, vendar ga ne smemo razumeti kot dokaz, da je bila vsaka enota v seriji testirana posebej. Poročilo o preskusu mora zato identificirati vzorec in pogoje, pod katerimi je bil preskus opravljen.
 Pomembno je tudi razlikovati med testiranjem trdnosti in merjenjem trdote. Te metode uporabljajo različno opremo in ocenjujejo različne lastnosti. Rezultata trdote ni mogoče obravnavati kot nadomestilo za preskus mehanske trdnosti, poročila o inšpekcijskih pregledih pa morajo opredeliti dejansko uporabljeno metodo.
Kaj ujame:Težave z mehanskimi in toplotnimi zmogljivostmi, izmerjene na določenih vzorcih glede na preskusna merila, značilna za aplikacijo.
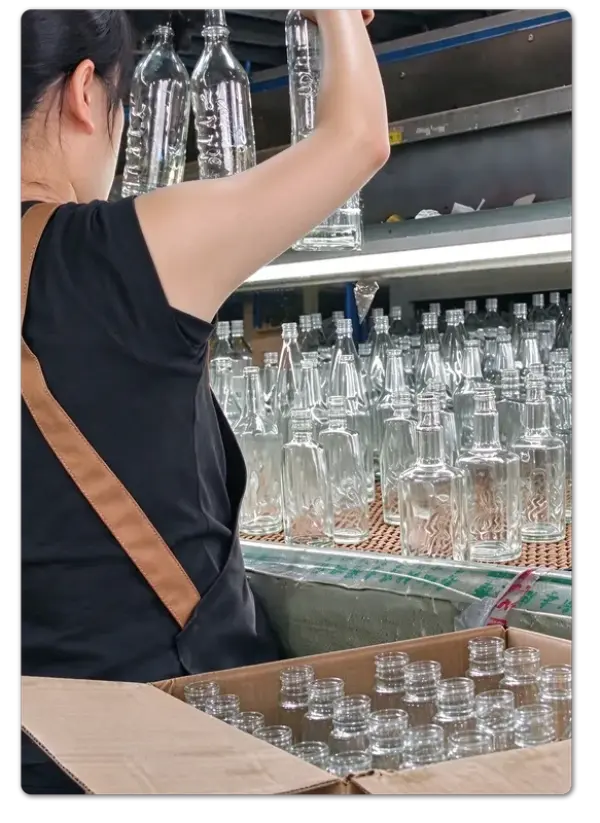
5. Pregled pred pakiranjem
Zadnji pogled, preden se škatla zapre
Pakiranje je v proizvodnem procesu blizu enosmernih vrat. Ko so steklenice preštete, razvrščene, zaščitene in zapečatene znotraj kartonov, postane prepoznavanje napake bolj zapleteno. Morda bo treba ponovno odpreti kartone, uskladiti količine in ponovno sestaviti palete. Pregled pred pakiranjem pomaga preprečiti, da bi neskladni izdelki dosegli to stopnjo.
Pregled zajema videz, specifikacije izdelka, količino in, kjer je primerno, kakovost površinske dekoracije.
Za okrašene steklenice kontrolni seznam vključuje dodatne postavke:
- Položaj logotipa in registracija tiska
- Konsistentnost barv v celotni proizvodni seriji
- Videz in pokrivnost premaza
- Kakovost površinske dekoracije
- Druge specifikacije dekoracije dogovorjene za naročilo
Dekoracija je pomemben del inšpekcijskega postopka, saj se morajo odobreni dizajn in merila kakovosti ujemati. Tiskanje, glazura, barvanje s pršenjem in graviranje so običajno določeni med razvojem izdelka. Ko površinska obdelava postane del odobrenega načrta, je treba v merila sprejemljivosti vključiti tudi njen videz in veljavne tolerance.
Referenca dekoracije, ki je bila vizualno odobrena, vendar nima pisne tolerance, lahko postane vir nesoglasja med končnim pregledom. Vnaprejšnje dokumentiranje barve, položaja, pokritosti in sprejemljivega videza naredi postopek pregledovanja bolj dosleden.
Tudi sama embalaža je del čeka. Razdelilniki, zaščitni vložki in konfiguracije kartona določajo, kako dobro so steklenice zaščitene pred premikanjem in stikom steklenice s steklenico med prevozom. Škatla, ki prestane pregled pri pakirni mizi, je lahko še vedno občutljiva na poškodbe med transportom, če njena notranja razporeditev ne zagotavlja zadostne zaščite.
Kaj ujame:Skladnost izdelka, kakovost dekoracije, količina in pripravljenost pakiranja, preden so škatle zapečatene.
6. Pregled pred odpremo
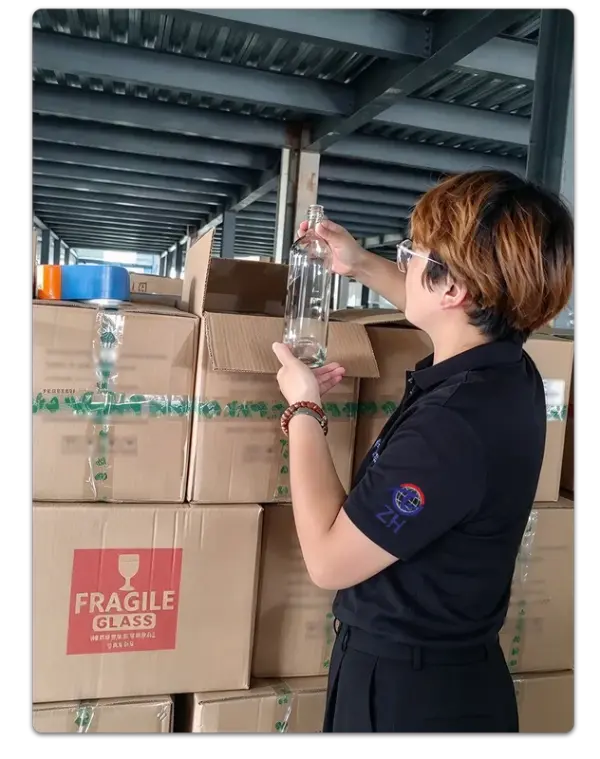 Ponovno odpiranje škatle za preverjanje škatle
Inšpekcijski pregled pred odpremo je še ena priložnost za pregled izdelkov, ki so že prestali prejšnje preglede kakovosti. Izbrane kartone odpiramo po dogovorjenem načrtu vzorčenja. Steklenice v notranjosti so ponovno preverjene glede videza, vidnih napak, specifikacij izdelka in kakovosti dekoracije. Inšpektorji pregledajo tudi embalažo, da potrdijo, da so steklenice pravilno nameščene in zaščitene.
To je stopnja inšpekcijskega pregleda, ki ocenjuje izdelke v njihovem dejanskem stanju odpreme in ne v prvotnem proizvodnem stanju. Prepozna lahko poškodbe pri rokovanju, napake pri pakiranju in težave, povezane z nakladanjem, ki morda niso obstajale med prejšnjimi pregledi proizvodnje.
Število odprtih kartonov je odvisno od zahtev naročila, obsega pošiljke, vrednosti izdelka in dogovorjenega načrta vzorčenja. Različni projekti lahko uporabljajo različne ravni vzorčenja. Pomembno je, da so metoda inšpekcijskih pregledov in merila sprejemljivosti dogovorjeni vnaprej in se uporabljajo dosledno, tako da je lahko odobritev ali zavrnitev pošiljke podprta z dokumentiranimi zahtevami in ne s subjektivno presojo.
Rezultat je dodatna kontrolna točka, ko je blago že zapakirano, označeno, zloženo in čaka na nakladanje.
Kaj ujame:Pakirani izdelki in pogoji pakiranja se pred natovarjanjem ponovno preverijo glede na dogovorjeni načrt vzorčenja.
Poudarek inšpekcijskega pregleda:Ponovno preverjanje izbranih pakiranih izdelkov, stanja kartona in zaščitne embalaže pred pošiljanjem.
Šest pregledov, en sistem
Steklenica, ki doseže polnilno linijo, je prestala šest vrst pregledov
Vsak pregled odgovarja na drugo vprašanje. Je steklenica videti prav? Ali so njegove mere znotraj tolerance? Je steklo optično čisto? Ali lahko vzdrži predvidene pogoje delovanja? Ali se dekoracija ujema z odobrenim dizajnom? Ali je izdelek med pakiranjem ostal zaščiten?
Nobena posamezna stopnja ne pokriva vseh teh zahtev in stopnje inšpekcije se ne morejo nadomestiti. Ko je steklenica zaprta v škatli, je večina priložnosti za odpravo proizvodnih napak že mimo. Zato so pregledi, opravljeni v zgodnjih fazah proizvodnega procesa, prav tako pomembni kot končni pregledi pred odpremo.
Učinkovitost sistema je odvisna od jasno dokumentiranih meril sprejemljivosti. Pregled stekla vključuje praktične odločitve o sprejemljivih velikostih mehurčkov, vidnosti šivov plesni, površinskih napakah in dovoljenem številu okvarjenih steklenic v vzorcu. O teh zahtevah se morata kupec in dobavitelj dogovoriti pred začetkom proizvodnje, namesto da bi o njih razpravljali prvič po dobavi.
Dobavitelji, ki dokumentirajo projektno specifična inšpekcijska merila in obdržijo odobrene referenčne vzorce, lahko ohranijo doslednejše standarde kakovosti in zmanjšajo nesoglasja med prevzemom izdelka. Za prilagojenosteklena steklenica za alkoholne pijačeprojektov, so te podrobnosti še posebej pomembne, ko so oblika steklenice, prozornost stekla, površinska obdelava in dekoracija del končne specifikacije.
Ta pregledna struktura ni edinstvena za enega proizvajalca. Odraža praktičen pristop, ki se uporablja v celotni industriji steklene embalaže: napake se lahko pojavijo na različnih stopnjah proizvodnje, pregledi na različnih točkah pa pomagajo prepoznati težave, ki jih en sam končni pregled lahko spregleda.
HYT Packaging sledi temu večstopenjskemu inšpekcijskemu pristopu, s prednostnimi nalogami inšpekcijskih pregledov, ki jih določa zasnova steklenice, proizvodni proces in predvidena uporaba.
Za stranke, ki ocenjujejo dobavitelja steklenic, bolj uporabno vprašanje ni le, koliko pregledov se izvede, ampak ali ima vsak pregled jasna, dokumentirana merila sprejemljivosti. Šest pregledov z nejasnimi mejami zagotavlja manjše zagotovilo kot manjše število pregledov, podprtih s posebnimi standardi, opredeljenimi metodami vzorčenja in odobrenimi referenčnimi vzorci.
Povezane novice
- Zakaj je steklenica Ceramic Rooster Whisky Decanter steklenica popolna izbira za prvovrstno pakiranje žganih pijač
- Zakaj je 750-mililitrska okrogla steklenica za žgane pijače Arizona odlična izbira za prvovrstno pakiranje žganih pijač
- Nova steklenica vodke po meri: embalaža HYT za severnoameriško znamko žganih pijač
- Zakaj je 1,75-litrski stekleni vrč za alkoholne pijače z ročajem pametna izbira za sodobno embalažo za pijačo
- HYT Packaging lansira novo linijo lahkih steklenic žganih pijač iz kremenčevega stekla za podporo blagovnim znamkam pijač z nizko vsebnostjo ogljika
- Kako lahko steklenica za alkoholne pijače Bellissima z dolgim vratom in zamaškom dvigne vašo blagovno znamko pijač
Pusti mi sporočilo
novi izdelki




Novice Priporočila